
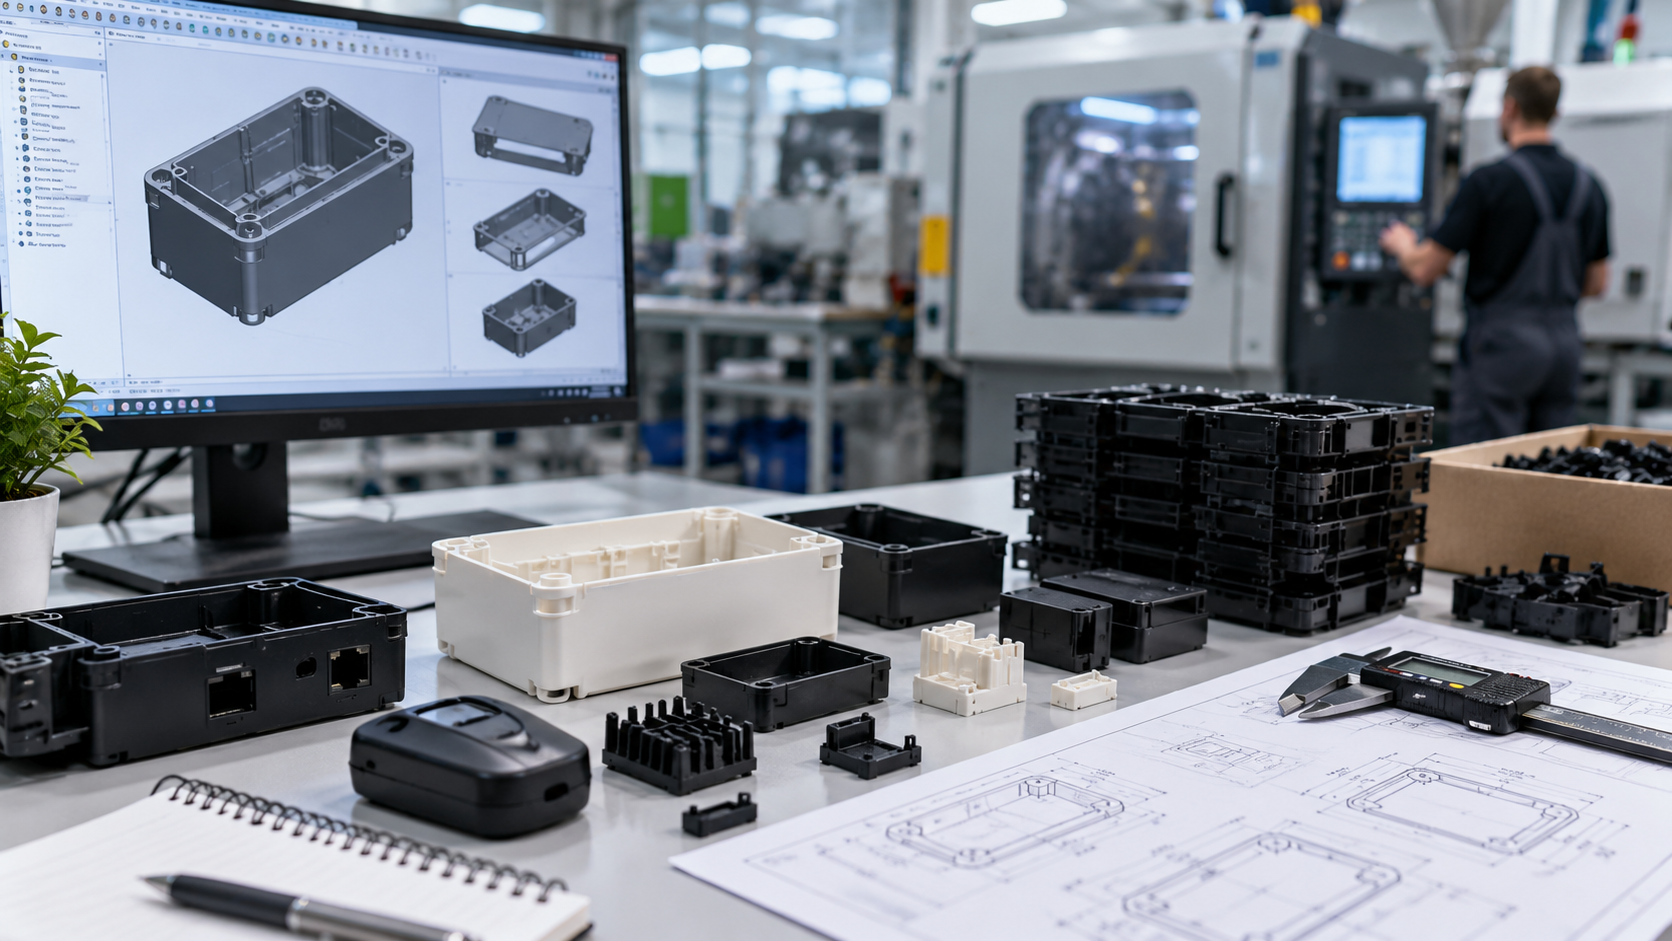
Пластиковий корпус або внутрішній фіксатор в електронному пристрої здається простою деталлю лише до моменту, коли продукт переходить у серію. Тоді на перший план виходять геометрія, точність посадок, стабільність матеріалу, якість поверхні та повторюваність кожної партії. Помилка в товщині стінки може спричинити усадку. Невдало розташована засувка ускладнить складання. Неправильно підібраний полімер може деформуватися під температурним навантаженням.
Тому виробник електроніки має оцінювати пластикову деталь як частину всієї конструкції пристрою. Її проєктують з урахуванням кріплень, плати, кабелів, кнопок та способу складання.
Які пластикові компоненти використовують в електроніці
У побутовій і споживчій електроніці пластик застосовують для зовнішніх корпусів, кришок, блоків живлення, контролерів і модулів керування. Усередині пристроїв із нього виготовляють тримачі плат, направляючі, ізоляційні елементи, кліпси, засувки та інші монтажні компоненти. Окрема група виробів – кнопки, лицьові панелі, декоративні накладки та захисні кожухи. Саме з такими категоріями деталей працює Replast у сегменті побутової електроніки.
Для кожної деталі діють свої вимоги. Корпус має точно з’єднуватися з іншими частинами пристрою. Тримач плати повинен зберігати посадкові розміри. Засувка має витримувати повторні цикли складання. Кнопка повинна мати прогнозований хід і зберігати форму під час використання.
Що визначає якість деталі до запуску серії
Геометрія повинна враховувати спосіб складання
Під час проєктування оцінюють товщину стінок, ребра жорсткості, отвори, посадкові місця, кріплення та зони з’єднання. 3D-модель дає змогу перевірити сумісність елементів до виготовлення прес-форми й внести зміни до запуску інструменту у виробництво. Такий підхід Replast використовує під час дизайну та інженерної підготовки пластикових виробів.
Для електроніки це добре видно на корпусних деталях. Зміщене посадкове місце під роз’єм може ускладнити складання. Ребро жорсткості, яке заходить у простір плати, потребуватиме корекції конструкції. Перевірка геометрії на ранньому етапі знижує ризик таких ситуацій.
Матеріал підбирають під реальні умови роботи
Для корпусів і технічних елементів використовують різні полімери. Вибір залежить від навантаження, температури, вимог до жорсткості, поверхні, хімічної стійкості та бюджету. Replast для електронних компонентів вказує ABS, полікарбонат, TPE/TPU, поліпропілен і поліамід.
| Матеріал | Типове застосування |
| ABS | корпуси, кришки, внутрішні елементи |
| PC | ударостійкі та точні функціональні деталі |
| TPE/TPU | кнопки, ущільнення, м’які контактні елементи |
| PP | легкі функціональні компоненти |
| PA | навантажені технічні деталі та кріплення |
Таблиця дає орієнтир. Остаточний вибір полімеру роблять після аналізу конструкції, робочої температури, механічного навантаження та вимог до серійності.
Чому лиття під тиском підходить для серійних деталей
Лиття під тиском використовують, коли потрібно випускати багато однакових деталей із повторюваною геометрією. Полімер переходить у розплавлений стан, заповнює порожнину прес-форми, охолоджується й набуває заданої форми. Після налаштування процесу виробник може підтримувати однакові параметри в послідовних циклах. Replast застосовує цю технологію для серійного випуску пластикових компонентів із контролем геометрії та властивостей матеріалу.
Коли компанії потрібне виробництво пластикових деталей для електроніки, підготовка прес-форми напряму впливає на швидкість циклу, якість поверхні, усадку та стабільність розмірів.
Прес-форма починається з DFM-аналізу
До виготовлення інструменту інженер перевіряє, чи придатна конструкція до лиття. Оцінюються лінія роз’єму, подача матеріалу, охолодження, виштовхування та усадка полімеру. Replast враховує ці параметри під час проєктування прес-форм, щоб підготувати деталь до стабільного серійного випуску.
Тестова відливка перевіряє те, що не видно на кресленні
Після виготовлення прес-форми проводять пробний запуск. На цьому етапі оцінюють заповнення форми, фактичні розміри, поверхню, деформації та роботу системи виштовхування. Для корпусу електронного пристрою додатково перевіряють стикування половин, посадку кнопок, роз’ємів і внутрішніх компонентів.
Якщо зразок показує проблему, інженер коригує параметри лиття або конструкцію оснащення до старту основної партії. Така перевірка зменшує ризик перенести дефект у тисячі серійних деталей. Тестові відливки входять до виробничого циклу, який Replast описує для запуску серійних проєктів.
Як підготувати проєкт до серійного виробництва
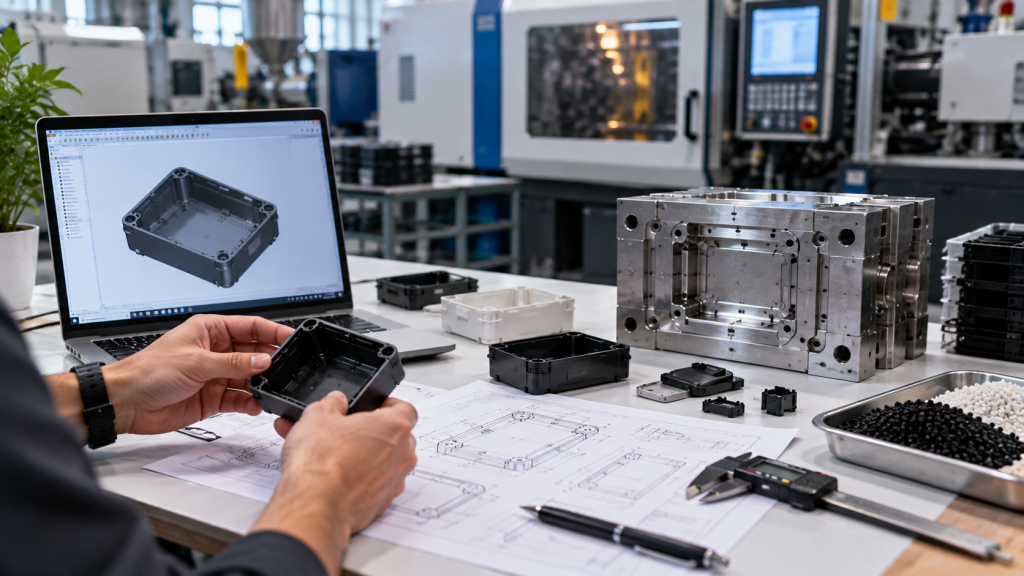
Виробничий запуск проходить швидше, коли замовник передає точні вихідні дані. На старті варто підготувати:
- 3D-модель, креслення або фізичний зразок деталі;
- опис умов експлуатації та вимог до матеріалу;
- очікуваний місячний або річний обсяг;
- вимоги до допусків, поверхні, кольору та способу складання.
Після цього виробник може оцінити конструкцію, розрахувати виробничу модель, підготувати технічне завдання, виготовити прес-форму та провести тестове лиття. На сторінці Replast для електроніки цей шлях описаний від аналізу технічної документації до запуску серії та довгострокових поставок.
Контроль якості має працювати протягом усього циклу
Для електронних компонентів перевірка готової партії не вирішує проблему, якщо сам процес нестабільний. Контроль потрібен ще під час інженерної підготовки, вибору матеріалу, тестових відливок і налаштування серійного лиття.
У Replast система якості спирається на стандартизовані процеси ISO, організацію виробництва за 5S, практики Kaizen та статистичний контроль SPC. Компанія окремо контролює геометрію, допуски й стабільність виробничих параметрів.
Такий підхід особливо корисний для деталей, які входять у збірку з платами, роз’ємами або іншими компонентами. Серія повинна давати той самий посадковий результат без ручного підганяння.
Що показує практика локального серійного виробництва
На галузевій сторінці Replast описано кейс переходу електронного продукту з імпортних пластикових компонентів на локальне виробництво. Після DFM-оптимізації, розробки прес-форми та запуску серії термін виготовлення партії скоротився з 60-90 до 3-5 днів. Вартість деталі зменшилася приблизно зі 145 до 75 грн, а виробнича спроможність досягла 170 000 деталей на місяць. Компанія також повідомляє про зниження браку з приблизно 8% до 0% у межах цього проєкту.
Цей приклад показує прямий зв’язок між інженерною підготовкою та економікою серії. Узгоджена конструкція, прес-форма, матеріал і режим лиття дають виробнику прогнозований цикл. Замовник при цьому отримує основу для планування поставок і подальшого масштабування.
Висновок
Пластикова деталь для електроніки починається з правильно сформованих вимог. Потім ідуть конструкція, матеріал, DFM-аналіз, прес-форма, тестове лиття та контроль серійного процесу. Кожен етап залишає прямий слід у собівартості, швидкості складання та стабільності готового пристрою.
Для бізнесу діє практичний принцип: серійність потрібно закладати ще на етапі проєктування. Тоді корпус, фіксатор або кнопка стають передбачуваною частиною продукту, а виробництво можна масштабувати без постійного виправлення однакових помилок.
